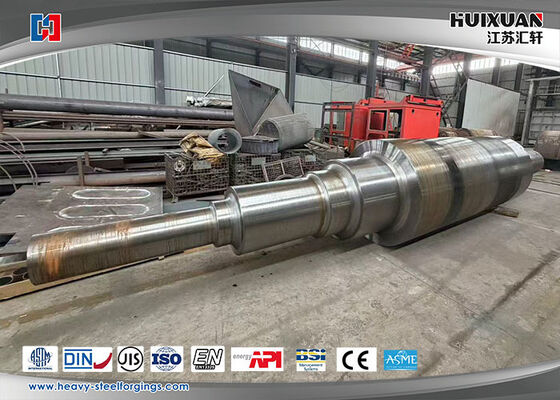
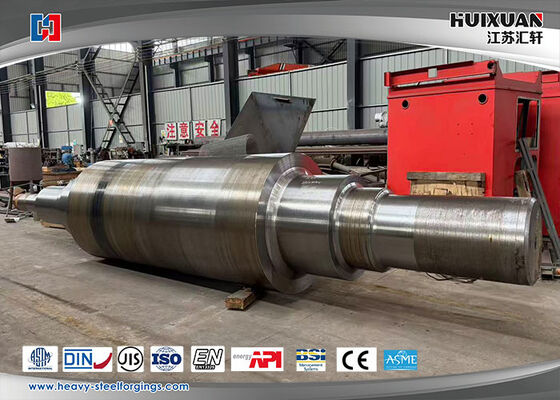
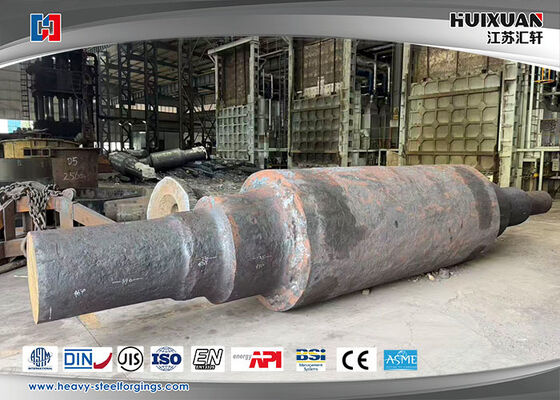
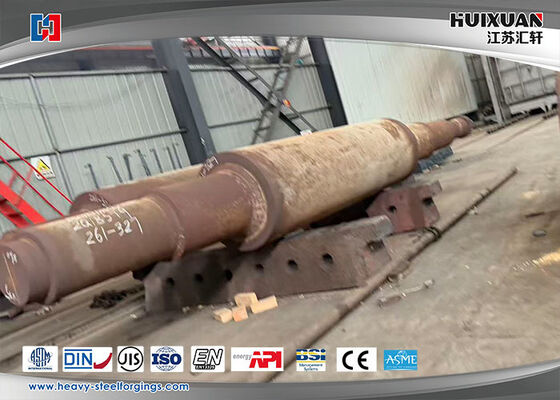
فورجینگ فولاد سنگین برای شفت موتور و شفت فولاد سنگین با ظرفیت باربری عالی و انتقال گشتاور
محصولات:
شفت موتور چیست؟
شفت موتور که به آن شفت روتور یا شفت آرمیچر نیز گفته می شود، جزء مکانیکی مرکزی یک موتور الکتریکی است. این عنصر چرخان است که گشتاور تولید شده توسط موتور را به دستگاه یا بار محرک منتقل می کند. شفت یک پیوند حیاتی بین انرژی الکتریکی تبدیل شده به انرژی مکانیکی در داخل موتور و کاربرد خارجی است.
عملکردهای اصلی
انتقال گشتاور: نیروی چرخشی را از روتور موتور به کوپلینگ، پولی، چرخ دنده یا سایر دستگاه های متصل منتقل می کند.
پشتیبانی از مجموعه چرخان: ساختاری را فراهم می کند که هسته روتور (پشته آهن لمینت شده)، سیم پیچ ها (در موتورهای القایی AC) یا آهنرباهای دائمی (در موتورهای PM) و گاهی فن ها روی آن نصب می شوند.
حفظ شکاف هوا: ماشین کاری و تراز دقیق آن، شکاف هوای ثابت و حداقل بین روتور و استاتور را تضمین می کند که برای راندمان و عملکرد موتور حیاتی است.
نصب بلبرینگ: قسمت های شفت (ژورنال ها) برای جای دادن بلبرینگ ها که امکان چرخش روان و تحمل بارهای شعاعی/محوری را فراهم می کنند، به دقت ماشین کاری می شوند.
ویژگی های طراحی و مواد کلیدی
جنس: معمولاً از فولاد کم کربن با استحکام بالا (مانند AISI 1045) یا فولادهای آلیاژی ساخته می شود. فولاد ضد زنگ یا مواد دیگر برای محیط های خورنده استفاده می شود. ماده برای سختی سطح و چقرمگی هسته عملیات حرارتی می شود.
ماشین کاری: برای تلرانس های دقیق قطر، صافی و پرداخت سطح در مکان های کلیدی ماشین کاری می شود.
ویژگی های کلیدی:
ژورنال های بلبرینگ: قسمت های صاف و با اندازه دقیق که بلبرینگ ها در آنها پرس می شوند.
اکستنشن شفت: انتهای برجسته ای که به بار متصل می شود. اغلب دارای یک شیار کلید (برای کلید وودروف یا مربعی) و یک سوراخ رزوه دار برای پیچ نگهدارنده است.
پایه پشته روتور: قسمتی که هسته روتور لمینت شده روی آن پشته می شود، گاهی اوقات دارای شیارها یا دندانه برای جلوگیری از چرخش است.
انتهای شفت: ممکن است برای انکودر، رسیور یا فن خنک کننده ماشین کاری شود.
انواع و پیکربندی های رایج
شفت کلیددار استاندارد: رایج ترین نوع، با استفاده از کلید موازی برای انتقال گشتاور.
شفت بدون کلید (مخروطی یا گیره ای): از بوش مخروطی و مکانیزم قفل کننده برای چسبندگی اصطکاکی استفاده می کند، که نصب/برداشت آسان تر و اتصال بدون لقی را امکان پذیر می کند.
شفت گرد: یک شفت صاف، که اغلب با اتصالات مبتنی بر اصطکاک یا پیچ های تنظیم استفاده می شود (ظرفیت گشتاور کمتر).
شفت شیاری: دارای شیارهای محوری (شیارها) برای انتقال گشتاور بالا و کاربردهایی که نیاز به حرکت محوری دارند.
شفت توخالی: اجازه می دهد تا شفت، کابل یا ابزار دیگری از مرکز عبور کند، که در برخی پمپ ها و کاربردهای درایو مستقیم رایج است.
شفت دوگانه: دارای اکستنشن شفت در هر دو انتهای موتور است، که اغلب برای نصب فن یا دستگاه دوم استفاده می شود.
ملاحظات مهم
ظرفیت بار: شفت باید طوری طراحی شود که گشتاور نامی موتور و همچنین هرگونه بار شعاعی بیرون زده (ناشی از پولی) و بارهای محوری (تراست) را بدون انحراف بیش از حد تحمل کند.
سرعت بحرانی: سرعت چرخشی که در آن شفت وارد تشدید می شود. سرعت های عملیاتی باید به طور ایمن در زیر این مقدار نگه داشته شوند تا از لرزش شدید و خرابی جلوگیری شود.
خروجی و TIR: کل خروجی نشانگر (TIR) لرزش یا انحراف شفت از چرخش کامل را اندازه گیری می کند. خروجی کم برای عملکرد روان و عمر طولانی بلبرینگ حیاتی است.
زمین کردن شفت: در موتورهای با درایو VFD، گاهی اوقات از برس یا حلقه زمین برای جلوگیری از آسیب رساندن جریان الکتریکی (جریان بلبرینگ) به بلبرینگ ها از طریق شفت استفاده می شود.
حالت های خرابی
خرابی برشی: ناشی از گشتاور بیش از حد، اغلب در شیار کلید.
خرابی خمشی/خستگی: ناشی از بارهای شعاعی بیش از حد یا عدم تراز.
سایش نشیمنگاه بلبرینگ: منجر به شل شدن و خرابی بلبرینگ می شود.
خوردگی: در محیط های خشن.
به طور خلاصه، شفت موتور یک جزء اساسی و مهندسی شده با دقت است که خروجی مکانیکی قابل اعتماد یک موتور الکتریکی را تضمین می کند. طراحی آن به دقت با عملکرد الکتریکی موتور و الزامات مکانیکی کاربرد مطابقت دارد.
مرجع محصولات:
| مواد |
50Mn,DG20Mn,25Cr2Ni4MoV,34CrNiMo6 |
|
حداکثر وزن
|
50T |
| کاربرد |
شفت اتصال بین موتور اصلی و کاهنده، موتور اصلی و نشیمنگاه چرخ دنده، موتور اصلی و اسپیندل جهانی
|
|
فرآیند ذوب
|
EF+LF+VD |
|
فرآیند تولید
|
فورجینگ+عملیات حرارتی+ماشین کاری خشن+ماشین کاری نهایی
|
|
نسبت فورجینگ
|
≥3.5
|
|
استاندارد قابل اجرا
|
ASTM,ASME,DIN,JIS,ISO,BS,API,EN |
|
استاندارد اجرایی
|
JB/GB/EN/DIN/JIS/ASME/ASTM/ISO |
|
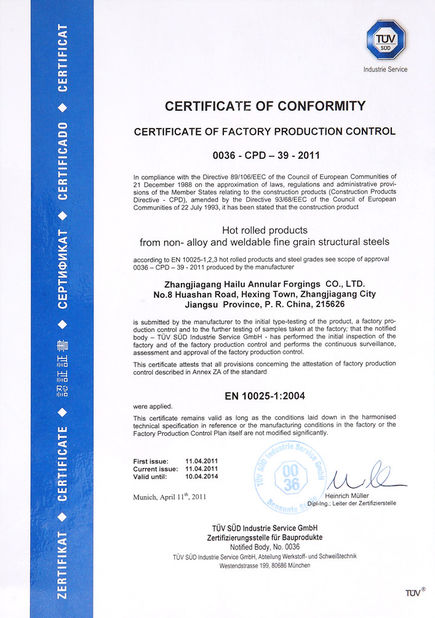
مرجع صدور گواهینامه
|
ABS,DNV,BV,GL,KR,CCS,LR,NK,RINA,RS. |
|
شرایط تحویل
|
ماشین کاری خشن (N+T)؛ ماشین کاری نهایی (Q+T)
|
|
دستگاه تست
|
اسپکتروگراف، دستگاه UT، دستگاه تست کشش و فشرده سازی، متالوسکوپ، میکرومتر خارجی، نشانگر صفحه ای سوراخ، دستگاه تست سختی
|
|
خدمات
|
خدمات ما شامل فورجینگ، فرآیند، عملیات حرارتی، ماشین کاری نهایی، بسته بندی، لجستیک محلی، ترخیص کالا از گمرک و حمل و نقل دریایی می باشد. ما الزامات مشتری را به عنوان چیز اصلی در نظر گرفتیم و به کیفیت محصولات توجه کردیم.
|
روش فرآیند:
کنترل کیفیت جریان فرآیند فورجینگ:
- شمش فولاد مواد خام وارد انبار می شود (محتوای شیمیایی را آزمایش کنید)
- برش و سپس گرمایش (تست دمای کوره)
- عملیات حرارتی پس از فورجینگ (تست دمای کوره) تخلیه کوره (بازرسی قطعه خام)
- ماشین کاری و سپس بازرسی (UT، MT، ابعاد بصری، سختی)
- QT و سپس بازرسی (UT، خواص مکانیکی، سختی، اندازه دانه)
- ماشین کاری نهایی و سپس بازرسی (ابعاد)
- بسته بندی و علامت گذاری (مهر فولادی، علامت) و سپس انبارداری و حمل و نقل
خصوصیات سفارشی
|
عناصر مواد
|
C |
Si |
Mn |
P |
S |
Cr |
Ni |
Mo |
V |
| 50Mn |
0.48-0.56 |
0.17-0.37 |
0.70-1.00 |
≤0.035 |
≤0.035 |
≤0.25 |
≤0.30 |
-- |
- |
| DG20Mn |
0.17-0.24 |
0.17-0.34 |
0.70-1.00 |
≤0.035 |
≤0.035 |
≤0.25 |
≤0.25 |
-- |
|
| 25Cr2Ni4MoV |
≤0.25 |
≤0.23 |
≤0.53 |
≤0.006 |
≤0.004 |
≥1.62 |
≥3.75 |
≥0.33 |
≥0.09 |
| 34CrNiMo6 |
0.30-0.38 |
≤0.040 |
0.50-0.80 |
≤0.035 |
≤0.035 |
1.30-1.70 |
1.30-1.70 |
0.15-0.30 |
|
|
خواص مکانیکی
|
قطر (میلی متر)
|
TS/Rm (Mpa)
|
YS/Rp0.2 (Mpa)
|
EL/A5 (%)
|
RA/Z (%)
|
نوع ناچ
|
انرژی ضربه
|
HBW
|
| 50Mn |
Ø25 |
≥645 |
≥390 |
≥13 |
≥40 |
V |
≥31 |
≤255HBS |
| DG20Mn |
Ø25 |
≥450 |
≥275 |
≥24 |
≥50 |
|
|
|
| 34CrNiMo6 |
Ø15 |
750-900 |
450-600 |
≥13 |
≥55 |
V |
-40°C≥20 |
≤269HBS |
شرایط تجاری
| MOQ |
1PC |
| زمان تحویل |
30-60 روز |
| بسته بندی |
پالت تخته سه لا، قاب فولادی |
| شرایط تحویل |
FOB;CIF;CFR;DDU; |
| شرایط پرداخت |
T/T,LC |
| نوع حمل و نقل |
دریایی، هوایی
|
مزیت
- تلرانس ابعادی با دقت بالا؛
- خواص مکانیکی عالی؛
- تولید ابعاد مختلف بر اساس الزامات مشتری؛
- تجهیزات تولید پیشرفته و دستگاه های بازرسی؛
- شخصیت فنی عالی؛
- کنترل دقیق رویه تولید؛
- توجه به حفاظت بسته بندی؛
- خدمات کامل کیفیت.


 پیام شما باید بین 20 تا 3000 کاراکتر باشد!