|
جزئیات محصول:
پرداخت:
|
| نسبت آهنگری: | ≥3.5 | MOQ: | 1 عدد |
|---|---|---|---|
| سبک قالب گیری: | آهنگری | حداکثر وزن: | 50T |
| زمان تحویل: | 30-60 روز | فرآیند ذوب: | EF+LF+VD |
| مواد: | فولاد | عملیات حرارتی: | N+T Q+T |
فولاد سنگینی فولاد سنگینی GB/ASTM/DIN مواد فولاد سنگینی
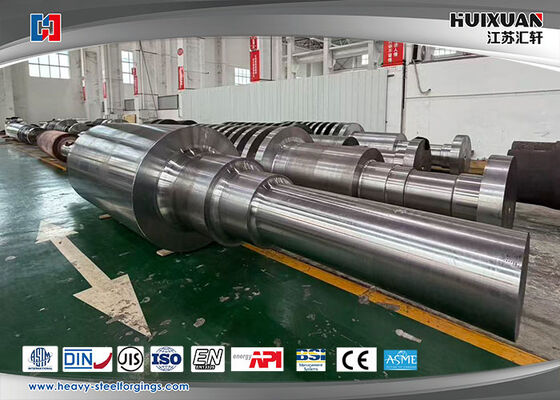
روتر موتور: قلب چرخش موتورهای الکتریکی
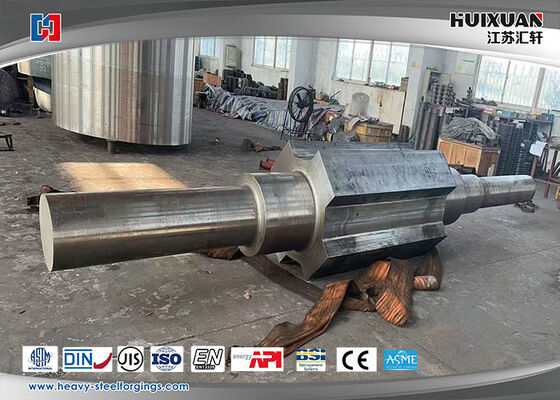
هر موتور الکتریکی شامل دو قسمت اصلی عملکردی است: استاتور ثابت و روتور چرخان. به عنوان تنها جزء چرخان،روتور موتور نیروی الکترومغناطیسی را به گشتاور مکانیکی تبدیل می کندبدون یک روتور به خوبی طراحی شده، موتورها نمی توانند به طور قابل اعتماد یا کارآمد قدرت را ارائه دهند.این مقاله دسته بندی های روتور را معرفی می کند.، کاربردهای دنیای واقعی، مواد کلیدی و جریان های کاری تولید مبتنی بر جعل.
انواع اصلی و کاربردهای معمول
طرح های روتور برای سناریوهای کاری مختلف طراحی شده اند.
روتر قفس سنجاب
این روتور به طور گسترده ای برای موتورهای تحرک AC مورد استفاده قرار می گیرد. میله های رسانا و حلقه های پایانی مدار کوتاه ساختار قفس مانند را تشکیل می دهند.با هزینه پایین و عملکرد مکانیکی قوی.
کاربردهای: پمپ های صنعتی، کمربند های حمل و نقل، کمپرسورهای هوا، کمپرسورهای تهویه مطبوع خانگی، موتورهای عمومی کارخانه.
روتر زخم
مجهز به پیچ و تاب چند فازی عایق شده است که از طریق حلقه های لغزنده و برس های کربن به مدارهای خارجی متصل می شود. این امکان تنظیم انعطاف پذیر گشتاور و سرعت را فراهم می کند.
کاربردها: تجهیزات بار سنگین با ظرفیت بزرگ، مانند بلندکن های معدن، جرثقیل های بزرگ و محرک های آسیاب رولینگ.
روتور آهنربای دائمی
مغناطیس های دائمی جاسازی شده یا نصب شده بر روی سطح میدان های مغناطیسی تولید می کنند. آن را به بهره وری انرژی بالا، اندازه فشرده و تراکم قدرت بالا می رساند. هیچ جریان تحریک در داخل روتور مصرف نمی شود.
کاربردهای: موتورهای محرک خودروهای انرژی جدید، موتورهای سرو صنعتی، مفاصل ربات، بادکنک های با سرعت بالا و سیستم های قدرت هواپیماهای بدون سرنشین.
مواد اصلی برای روتورهای موتور
فولاد مواد ساختاری غالب برای روتورهای موتور است که نیازهای مکانیکی برای چرخش با سرعت بالا، انتقال گشتاور و مقاومت بار مرکزی را برآورده می کند.
فولاد کربن و فولاد آلیاژ: برای گودال های روتور و بدن های روتور سنگین یکپارچه استفاده می شود. فولاد دارای قدرت کششی بالا، سفتی خوب و مقاومت خستگی عالی است.می تواند ضربه های مکانیکی سنگین و کار طولانی مدت با سرعت بالا را تحمل کند، که برای روتورهای موتور بزرگ و بارگذاری بالا ضروری است. برای روتورهای با عملکرد بالا، فولاد آلیاژ اصلاح شده برای بهبود بیشتر سختی و خواص ضد خستگی انتخاب می شود.
فرآیند های کلیدی تولید (مستقر بر جعل)
جعل یک فرآیند شکل گیری حیاتی برای روتورهای موتور با قدرت بالا است که ساختار دانه های فلزی داخلی را بهبود می بخشد تا عملکرد مکانیکی برتر را در مقایسه با ریختن به دست آورد.
آماده سازی مواد اولیه
بیلت های فولادی جامد بر اساس نیازهای ابعاد روتور انتخاب می شوند. نقص های سطحی قبل از گرم کردن حذف می شوند.
جعل گرم
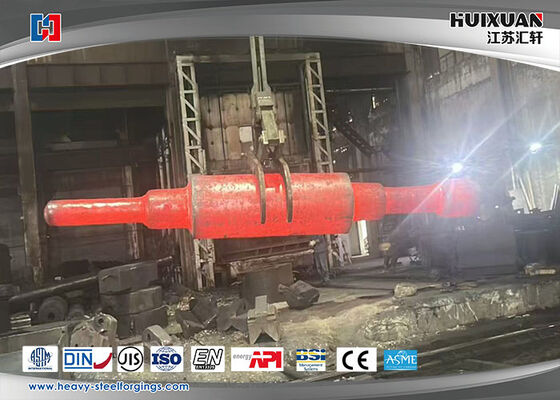
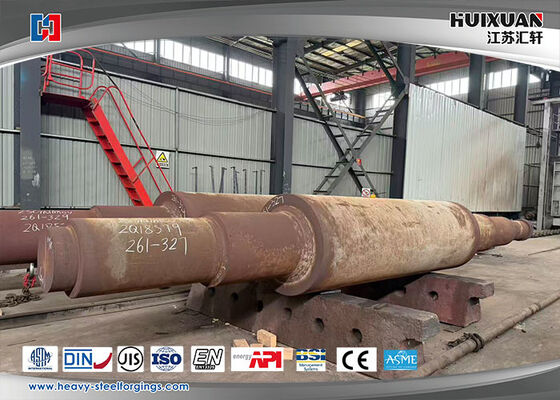
قطب فولاد به دمای درست تقلب گرم می شود و سپس تحت فشار تقلب سنگین تغییر شکل می دهد. عملیات تقلب باعث تغییر شکل قطب فولاد به یک روتور خام می شود.دانه های فلزی در امتداد محور نیروی روتور جریان دارند، از بین بردن خلاهای داخلی و شل شدن. خالی جعل شده دارای تراکم بالا و مقاومت مکانیکی برجسته است که برای روتورهای کار در شرایط بار سنگین و سرعت بالا مناسب است.
درمان حرارتی
درمان حرارتی پس از جعل از جمله خنک کردن و سخت گیری انجام می شود. این باعث بهینه سازی سختی فولاد، سختی و وضعیت استرس داخلی می شود و از تغییر شکل یا ترک در طول خدمات بعدی جلوگیری می کند.
ماشینکاری دقیق
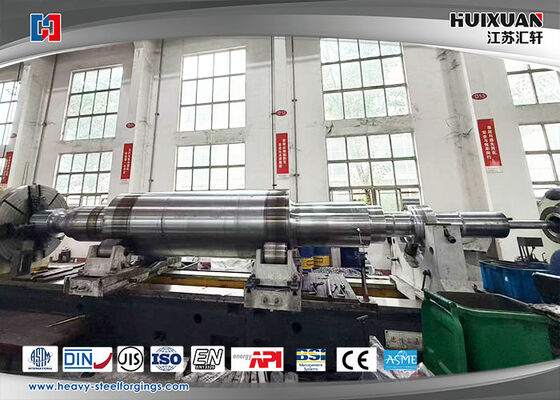
خالی روتور جعل شده از طریق چرخش، سوراخ کردن و آسیاب می شود. قطر بیرونی، ابعاد نصب گره و مسطحیت سطح پایان با الزامات تحمل دقیق ماشینکاری می شود.
تعادل پویا
این یک مرحله کیفیت ضروری است. توازن ناپذیر توسط فرش یا حفاری از بین می رود، با توجه به استانداردهای تعادل ISO 1940-1. تعادل ضعیف منجر به ارتعاش شدید می شود،صدایی و آسیب به لاری در زمان کار.
بازرسی نهایی
اندازه گیری ابعاد، آزمایش غیر مخرب برای نقص های جعل و بازرسی بصری قبل از مونتاژ موتور انجام می شود.
مرجع محصول:
| مواد | 50Mn، DG20Mn، 25Cr2Ni4MoV، 34CrNiMo6 |
|
حداکثر وزن |
50T |
| درخواست |
گره اتصال بین موتور اصلی و دستگاه کاهش، موتور اصلی و صندلی دنده، موتور اصلی و اسپندل جهانی |
|
فرآیند ذوب شدن |
EF+LF+VD |
|
فرآیند تولید |
جعل+معالجه حرارتی+مصنوعی سازی خام+مصنوعی سازی نهایی
|
|
نسبت جعل |
≥3.5 |
|
استاندارد قابل استفاده |
ASTM,ASME,DIN,JIS,ISO,BS,API,EN |
|
استاندارد اجرایی |
JB/GB/EN/DIN/JIS/ASME/ASTM/ISO |
|
سازمان صدور گواهینامه |
ABS,DNV,BV,GL,KR,CCS,LR,NK,RINA,RS |
|
شرایط تحویل |
ماشینکاری خام ((N+T) ؛ ماشینکاری نهایی ((Q+T)) |
|
دستگاه آزمایش |
اسپکتروگراف، دستگاه UT، دستگاه آزمایش کشش و فشرده سازی، متالوسکوپ، میکرومتر خارجی، شاخص دایره سوراخ، دستگاه آزمایش سختی |
|
خدمات |
خدمات ما شامل جعل، فرآیند، درمان حرارتی، ماشینکاری پایان، بسته بندی، لجستیک محلی، تصفیه مشتری و حمل و نقل دریایی بود.ما خواسته های مشتری را به عنوان چیز اصلی در نظر گرفتیم، و به کیفیت محصولات توجه کنید. |
روش پردازش:
کنترل کیفیت جریان فرآیند جعل:
خواص سفارشی
|
عناصر مواد |
C | آره | م | P | S | Cr | نه | مو | V |
| 50Mn | 0.48-056 | 0.17-037 | 0.۷۰-۱00 | ≤0.035 | ≤0.035 | ≤0.25 | ≤0.30 | ... | - |
| DG20Mn | 0.17-024 | 0.17-034 | 0.۷۰-۱00 | ≤0.035 | ≤0.035 | ≤0.25 | ≤0.25 | ... | |
| 25Cr2Ni4MoV | ≤0.25 | ≤0.23 | ≤0.53 | ≤0.006 | ≤0.004 | ≥1.62 | ≥3.75 | ≥0.33 | ≥0.09 |
| 34CrNiMo6 | 0.30 به صفر38 | ≤0.040 | 0.50 به 0.80 | ≤0.035 | ≤0.035 | 1.30-170 | 1.30-170 | 0.15-030 |
|
خواص مکانیکی |
"ديا" |
TS/Rm ((Mpa) |
YS/Rp0.2 ((Mpa) |
EL/A5 ((%) |
RA/Z ((%) |
نوع شکاف |
انرژی ضربه |
HBW |
| 50Mn | Ø25 | ≥645 | ≥390 | ≥13 | ≥40 | V | ≥31 | ≤255HBS |
| DG20Mn | Ø25 | ≥450 | ≥275 | ≥24 | ≥50 | |||
| 34CrNiMo6 | Ø15 | ۷۵۰ تا ۹۰۰ | ۴۵۰ تا ۶۰۰ | ≥13 | ≥55 | V | -40°C≥20 | ≤269HBS |
بند تجاری
| مقدار تولیدی | 1PC |
| زمان تحویل | 30-60 روز |
| بسته بندی | پالت چوبی، قاب فولادی |
| شرایط تحویل | FOB؛CIF؛CFR؛DDU؛ |
| شرایط پرداخت | T/T،LC |
| نوع حمل |
از طريق اقيانوس، هوا |
مزیت
![]()
تماس با شخص: Mr. Arnold
تلفن: +86-15-15-15-81-878
فکس: 86-512-58360318